
2026/10/23

Cualquiera que ensamble cuadros eléctricos lo sabe: la barra de cobre es el nervio del tablero, y el punzonado, esa operación de hacer un agujero que parece simple, es donde se pierde más material y más horas en la semana. Un agujero mal hecho no se arregla con una lija. La barra se va a la chatarra, se corta otra, y el pedido que tenía que salir hoy termina saliendo mañana.
Este artículo habla de lo que se ve cada día en el taller de quien fabrica cuadros, centros de distribución y tableros industriales. No es teoría de manual: son las causas concretas de las rebabas, de los agujeros que no caen donde toca, de las barras que se deforman al punzar, y de lo que se hace para que eso no se repita. Al final dejo un repaso de preguntas frecuentes y, si estás pensando en cambiar de máquina, una lista de lo que conviene revisar antes de comprar una punzonadora de barras de cobre.
El punzonado es barato de ver y caro de equivocar. El golpe tarda un segundo, pero el agujero decide si la barra encaja con el embarrado, si el contacto queda bien apretado, si el tablero pasa la inspección. Una barra con rebabas grandes es un riesgo real: en servicio, una rebaba metálica suelta puede provocar un cortocircuito o dañar el aislamiento. Y en el banco de trabajo, cortar la mano del operador al manipularla tampoco es una anécdota.
Cuando se suman errores pequeños —un agujero a medio milímetro, una rebaba que no se desbarba, una barra que quedó pandeada—, el retrabajo se come la producción. Lo que se ahorra haciendo las cosas rápido se paga dos veces con material desechado y horas extra. Por eso conviene atacar las causas antes que el síntoma. Casi todos los errores de punzonado vienen de cinco lugares: la holgura entre punzón y matriz, el estado de la herramienta, el posicionamiento de la barra, el apoyo que recibe durante el golpe y el criterio del operador.
La rebaba es el borde metálico que queda alrededor del agujero. Es, con diferencia, el defecto que más se ve en un taller. Las causas típicas son tres: una holgura demasiado grande entre punzón y matriz, un punzón o una matriz que ya no están afilados, o una desalineación entre ambos.
La holgura correcta depende del espesor de la barra. Para cobre se trabaja, como regla general, entre el 5% y el 8% del espesor. Si la holgura es excesiva, el cobre se estira en lugar de cortarse limpio y arrastra material hacia arriba: ahí nace la rebaba. Cuando la rebaba aparece concentrada en un solo lado del agujero, suele ser desalineación de la herramienta o desgaste irregular; cuando aparece en todo el contorno, casi siempre es holgura mal puesta o herramienta gastada.
Segundo dolor clásico: los agujeros no caen donde deberían. El patrón no coincide con la plantilla del embarrado y, al atornillar, todo queda torcido. Esto casi siempre viene del posicionamiento. Si el operador marca el agujero a mano, con una regla y un punto, el error depende de su ojo y de lo cansado que esté a la quinta barra. Una regla desgastada o un tope que se movió agravan el problema.
La solución no es la paciencia, sino quitarle la decisión al ojo. Un sistema de posicionamiento fiable —un tope mecánico bien calibrado o, mejor, una máquina con avance programable— repite la misma medida en la barra cincuenta y en la quinienta. La tolerancia deja de ser un sorteo y se convierte en un dato de la máquina.
El cobre es blando. Cuando el punzón golpea sin que la barra esté bien apoyada, la barra se dobla o se abomba alrededor del agujero. En barras largas y finas el pandeo se nota enseguida, y una barra pandeada no entra bien en el tablero y le da mal aspecto al trabajo.
Se evita apoyando bien la pieza durante el golpe y usando la fuerza justa. Una máquina rígida, con un bastidor que no cede en el momento del impacto, reparte el esfuerzo y evita que la deformación se concentre en el punto del agujero. También ayuda no punzar más cerca del borde de lo que el espesor permite.
Si el agujero se hace demasiado cerca del borde de la barra, el material que queda entre el agujero y el borde se debilita. Con el tiempo, o incluso durante el plegado siguiente, aparece una grieta. Es un fallo que no se ve en el momento y se descubre cuando la barra ya está instalada. La regla práctica es mantener una distancia mínima entre el centro del agujero y el borde, según el espesor, y usar plantillas que ya contemplen esa medida en lugar de calcularla a ojo.
Las herramientas se gastan, claro. Pero cuando se gastan en semanas en lugar de meses, hay una causa. Las más comunes: holgura mal ajustada (el punzón trabaja forzado), falta de lubricación, punzar espesores por encima de lo que la máquina y la matriz soportan, y dejar las herramientas tiradas o mal almacenadas. Un punzón gastado no corta: empuja, y cada golpe mal hecho ensucia el agujero y apura el desgaste del resto.
El mantenimiento no tiene que ser complicado. Engrasar la zona de corte, revisar el filo con regularidad y afilar o cambiar la herramienta antes de que el defecto aparezca es más barato que seguir punzando con una matriz dañada.
En el procesado de la barra, el punzonado no trabaja solo. El corte que deja el borde marcado o no cuadrado suele venir de un apoyo mal puesto o de una cuchilla en mal estado. Y en el plegado, el error típico es el rebote: la barra se dobla, se suelta y el ángulo no cierra donde se marcó. En cobre en estado duro, un radio de plegado demasiado pequeño también produce grietas en el codo. Son tres operaciones en la misma línea, y cuando una falla, la que le sigue carga con la culpa. Revisarlas juntas ahorra sorpresas.
Lo visto se puede resumir en cinco hábitos que separan a un taller que pierde tiempo de uno que entrega a tiempo. Ninguno requiere tecnología cara: requieren orden y una máquina que no sume problemas encima.
1. Poner bien la holgura. Cada espesor tiene su holgura de punzón-matriz. Se calcula una vez, se anota y se respeta; no se punza todo con la misma matriz.
2. Mantener la herramienta. Afilar antes de que se note el problema, engrasar la zona de corte, guardar punzones y matrices en su sitio.
3. Quitarle el error al ojo. Un tope calibrado o un posicionamiento programable para que la medida se repita sola.
4. Apoyar bien la pieza y usar la fuerza justa, para no pandear el cobre ni forzar la matriz.
5. Comprobar con plantilla. Medir la primera pieza de cada lote antes de seguir; un minuto de control evita una tanda entera de barras malas.
Si estás decidiendo comprar o renovar, el precio no es lo primero que hay que mirar. Lo que separa una máquina que te quita dolores de cabeza de una que te los añade es esto:
El posicionamiento: un avance programable o un tope fiable vale más que varios caballos de fuerza. Si el posicionamiento es manual, vas a seguir peleando con la desalineación.
La rigidez del bastidor: una máquina que cede deforma la barra y castiga las matrices.
Las herramientas: punzones y matrices de calidad, disponibles como repuesto y para varios espesores.
El soporte del fabricante: manual claro, respuesta cuando preguntas, piezas cuando las necesitas. Una máquina parada esperando una matriz no produce.
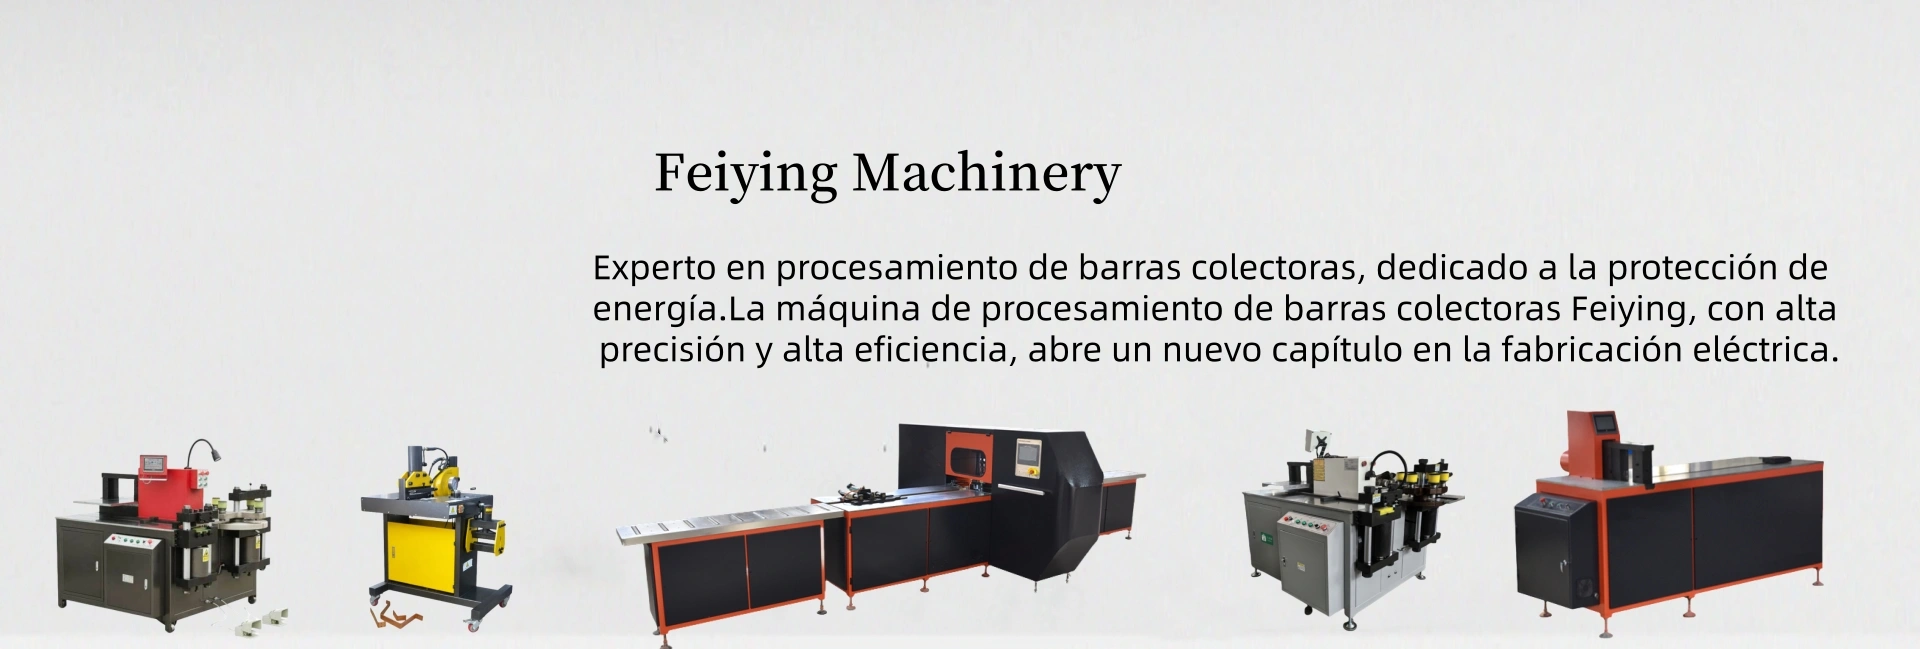
En Yiwu Feiying Machinery Equipment Company llevamos años fabricando máquinas de procesado de barras de cobre para talleres y fabricantes de cuadros en varios países, y sabemos que el cliente que vuelve a comprar es el que consigue hacer sus barras sin retrabajo. Si me dejas saber el espesor y el ancho de barra que trabajas, el tipo de agujeros que necesitas y el volumen mensual, puedo recomendarte el equipo que encaja con tu producción, con un presupuesto claro y sin rodeos.
Como regla general, entre el 5% y el 8% del espesor de la barra. El valor exacto depende de la dureza del cobre y del diámetro del agujero; lo importante es no usar una sola holgura para todos los espesores.
Por holgura excesiva, herramienta desafilada o desalineación entre punzón y matriz. Si la rebaba está en todo el contorno, sospecha de la holgura; si está en un solo lado, revisa la alineación.
Usando posicionamiento fiable en vez de marcar a mano. Un tope calibrado o una máquina con avance programable repite la medida sin depender del operador.
Porque la pieza no está bien apoyada o la máquina no es lo bastante rígida en el golpe. Se corrige mejorando el apoyo, usando la fuerza justa y trabajando con una máquina estable.
No por calendario, sino por resultado: en cuanto el agujero empiece a salir con rebaba o el corte se vea sucio, toca afilar o cambiar. Esperar a que el defecto sea grave daña también las matrices.
Sí, hay máquinas combinadas de corte, punzonado y plegado que evitan pasar la barra de un equipo a otro. Son una buena opción para talleres que procesan barras en volumen.
El espesor y ancho de barra, los diámetros de agujero, la cantidad mensual y el país de destino. Con eso te paso un equipo recomendado y un presupuesto.
Los errores de punzonado casi nunca son culpa de un solo golpe: son hábitos y detalles que se van acumulando. Si corriges la holgura, cuidas la herramienta y dejas de marcar a ojo, el retrabajo baja y el taller entrega mejor y más rápido. Si te quedó alguna duda sobre tu caso concreto, deja un comentario aquí o escríbeme: cuéntame qué barra trabajas y qué problemas ves, y te digo con franqueza qué se puede mejorar.